機械の能力によって操作が実行可能かどうかが決まりますが、図面と測定された最初の部品によって部品をリリースできるかどうかが決まります。このガイドでは、切断、バリ取り、曲げ、接続の準備を通じて追跡可能な検査パスを構築します。
最初の部品の検査では、正しいチューブ、図面、機械のセットアップ、工具によって、バッチを開始する前に許容可能な部品を 1 つ生産できることを証明する必要があります。製造された油圧チューブの場合、これは、同一性、切断長さと端の状態、曲げ形状、接続の準備、清浄度、トレーサビリティを確認することを意味します。
XYOON の検査原理はシンプルです。機械の能力によって作業が実行可能かどうかが決まりますが、図面と測定された最初の部品によって部品がリリースできるかどうかが決まります。図面リビジョン、チューブロット、プログラム、およびツールリストのない「OK」マークが付いたサンプルは、次のバッチをセットアップ変更から保護できません。
最初の部品検査が何を防ぐことを目的としているか
最初のピース検査では、セットアップ エラーがバッチ エラーになる前に検出されます。これは、新しい部品のセットアップ、図面の改訂、工具の変更、材料の変更、または拒否された部品の修正の後に役立ちます。
工程内検査や最終検査に代わるものではありません。 The first piece proves one starting condition.その後、生産チェックにより、その状態が管理下にあるかどうかが示されます。
XYOON の製品群の検査パスは、チューブの切断、端部の仕上げ、曲げ、接続の準備、最終的なリリースという機器と同じ順序に従います。各操作では、次のステーションが使用できる証拠を残す必要があります。
処理前にリリースパッケージを定義する
検査官はサンプルを測定する前に承認された基準を必要とします。チューブが最初のマシンに到着する前に、リリース パッケージを組み立てます。
- 現在の図面とリビジョン。
- 部品番号とチューブ材質の仕様。
- チューブの外径、肉厚、材料ロット。
- 操作ルートと基準端。
- マシン、プログラム、セットアップのリファレンス。
- 切断、バリ取り、曲げ、接続ツール。
- 検査の特性、方法および許容限界。
- ステータスラベルと、承認または拒否された部品の処分ルート。
許容限度は、顧客の図面、取り付け説明書、または承認された内部仕様に基づいて決まります。機械の能力は機器の選択に役立ちます。完成部品の要件に代わるものではありません。
段階ごとの最初の計画
| 検査ゲート | 何を識別するか | 何を検査するか | 証拠を公開する |
|---|---|---|---|
| 流入管 | 材質、外径、壁面、ロット | マーキング、表面および必要な寸法 | 資材と受領記録 |
| 切断 | 機械、ブレード、ストップ、治具 | カット長さ、端面、バリ、歪み | カットサンプル結果とセットアップ参考 |
| バリ取り | マシン、カッター、ガイド、速度の設定 | 内側エッジ、外側エッジ、面取り、新しい傷 | 終了状態のチェックとツールの識別 |
| 曲げ | 機械、プログラム、金型グループ、データム | 角度、曲げ位置、回転、断面、表面 | リリースされたジオメトリとプログラムレコード |
| 接続の準備 | 継手ファミリー、コンポーネント、機械、金型 | システムに必要なアセンブリまたは成形端の機能 | コンポーネントとツールのマトリックスと視覚的な結果 |
| 最終リリース | 承認されたすべてのレコード | 図面のコンプライアンス、清潔さ、識別および保護 | サイン入りの最初のピースのステータス |
組み立てが完了するまで待って、チューブ端の斜めの切断や損傷を発見しないでください。不可逆的な操作によって欠陥が隠れたり悪化したりする前に、各段階を解放します。
1. チューブと図面のリビジョンを確認します
チューブのマーキングと受信記録を図面と比較してください。材質、公称外径、肉厚、ロットを記録します。表面に腐食、深い傷、へこみ、または正体が不明瞭かどうかを確認します。
トラベラー全体で 1 つのデータム端を使用します。マルチベンドチューブの場合、ルートには荷重の方向と曲げ順序も記載する必要があります。間違った端から正しい寸法を測定すると、その後のフィーチャがすべて正しく配置されなくなる可能性があります。
図面が変更された場合は、新しい最初のピースのレコードを作成します。古いレコードは承認されたリビジョンに関連付けられたままにする必要があるため、以前の結果を上書きしないでください。
2. 切断されたチューブを検査します
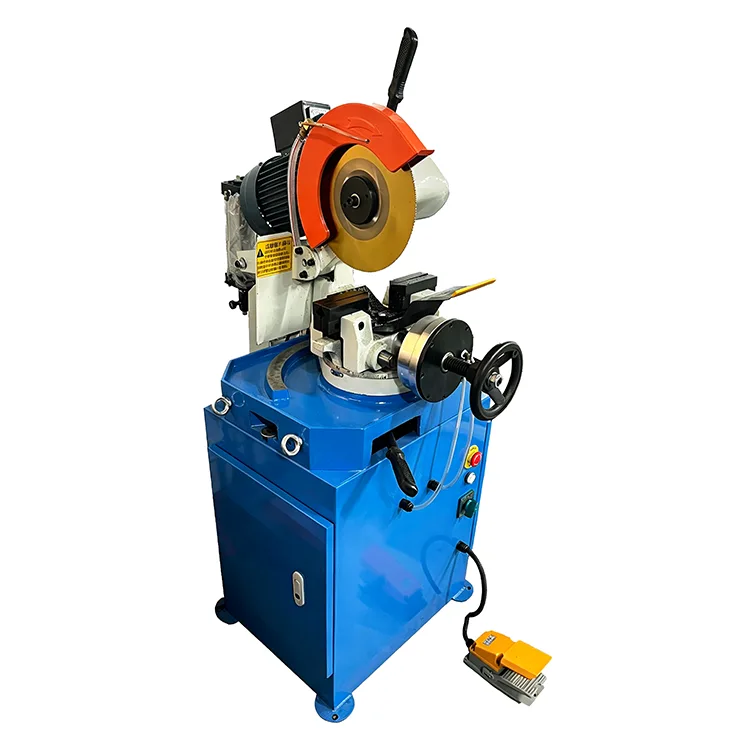
切断機、ブレード、治具、および長さストップの基準を記録します。管理計画に指定された方法を使用して切断長さを測定します。端面全体の角、バリ、潰れ、熱による変色、局所的な楕円形を検査します。
XYOONさん半自動チューブ切断機 KC-PシリーズP01 および P02 空圧モデルと P03 油圧モデルが含まれます。定長切断仕様は±0.05mm、最大加工径は90mmです。
これらの数値は、マシン選択のベースラインを定義します。最初の結果では、見積もられたモデル、チューブの材質、形状、肉厚、ブレード、および固定具が 1 つの有効な組み合わせであることを確認する必要があります。検査欄に図面公差を記入し、その横に測定結果を記入します。
の油圧チューブ切断およびバリ取りガイド準備手順については、さらに詳しく説明します。
3. カット不良を隠さずバリ取りを確認
バリ取りでは、制御不能なベベルを作成したり、チューブの表面を損傷したりすることなく、有害な突起を除去する必要があります。内周と外周の両方を検査します。部品の曲げや取り付け作業に移る前に、穴にゆるい切りくずがないか確認してください。
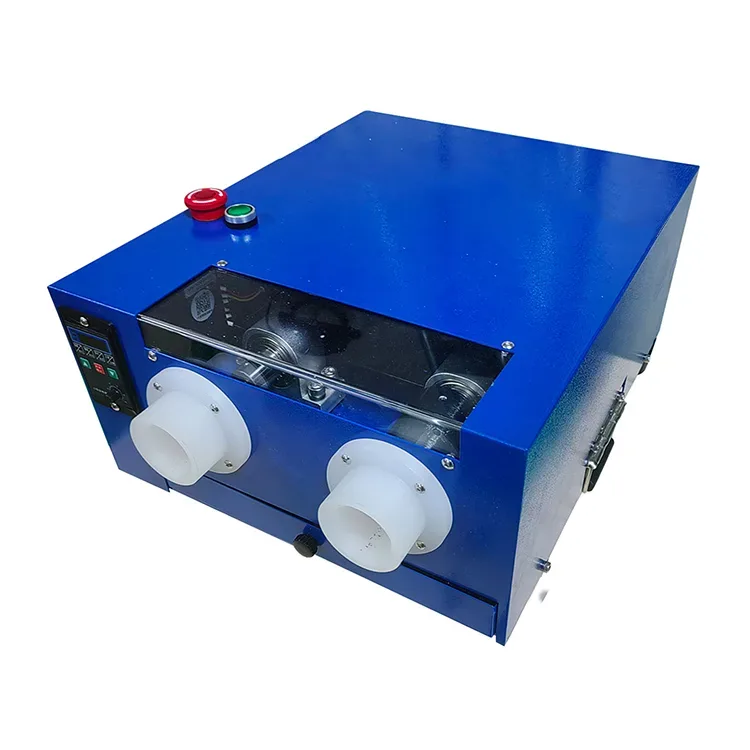
XYOONさん電気鋼管バリ取り機6 ~ 42 mm のチューブ直径をカバーし、300 W モーターを使用し、0 ~ 300 rpm の面取り速度範囲を提供します。デュアルヘッド構造で内刃・外刃を加工します。
受け入れられたサンプルに使用されたツールと速度を記録します。調整可能な範囲により、オペレーターはさまざまなチューブに適合する余地が得られますが、受け入れられた最初のピースは、選択したフィッティング システムの正しい設定と面取り結果をロックする必要があります。
すべての部品にバリが戻る場合は、切断動作を検査してください。バリ取り時間を長くすると、端部形状を変更する際の症状が解消される場合があります。
4. スプリングバック後に曲がったジオメトリを解放します。
チューブを曲げツールから取り外した後、チューブを測定します。最初のチェックでは、次の角度以上の部分をカバーする必要があります。
- 定義されたデータムからの曲げ位置。
- リリース角度と中心線の形状。
- 曲がりの間の回転。
- 断面の変化、しわ、表面の跡。
- 各接続端の残りの直線の長さ。
- 後のナットの取り付け、事前組み立て、最終的な締め付けにアクセスできます。
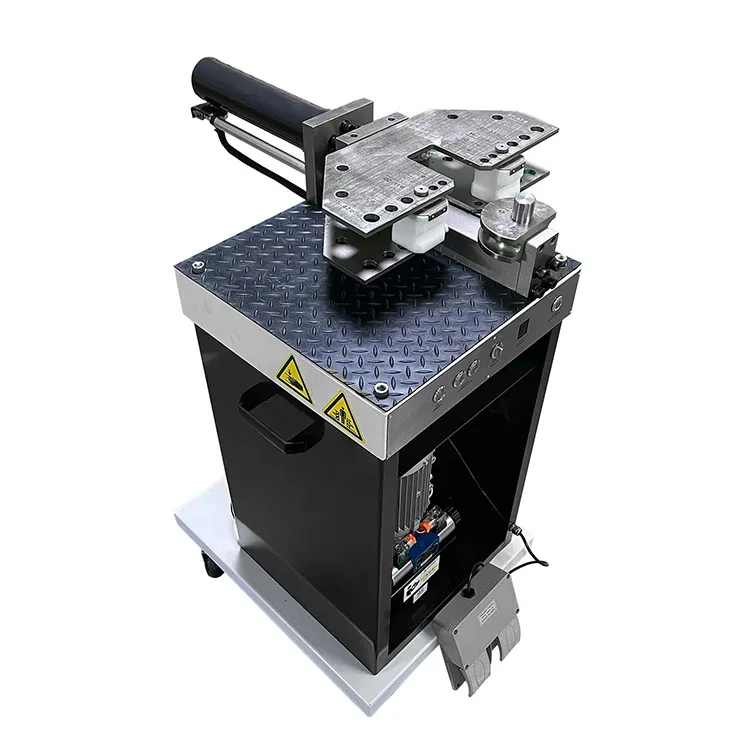
XYOONのKC-K01形状記憶パイプ曲げ機6~42mmの鋼管をカバーします。交換可能なプッシュ、クランプ、ストップツールを使用し、9 つの角度パラメータを保存し、角度補正を提供します。
したがって、プログラム参照は、インストールされたダイ グループとともに記録される必要があります。保存された角度だけでは、正しいチューブ、半径、工具が使用されたことを示すことはできません。
を使用します。油圧チューブ曲がり欠陥ガイド最初のピースにへたり、しわ、跳ね返り、傷、または位置の誤差が見られる場合。
5. 接続の準備を別の操作として検査します。
検査する前に、正確な接続を特定してください。切断リングの事前組み立て、フレア端、および別の形成された接続には、異なるコンポーネント、ツール、および受け入れ機能が必要です。
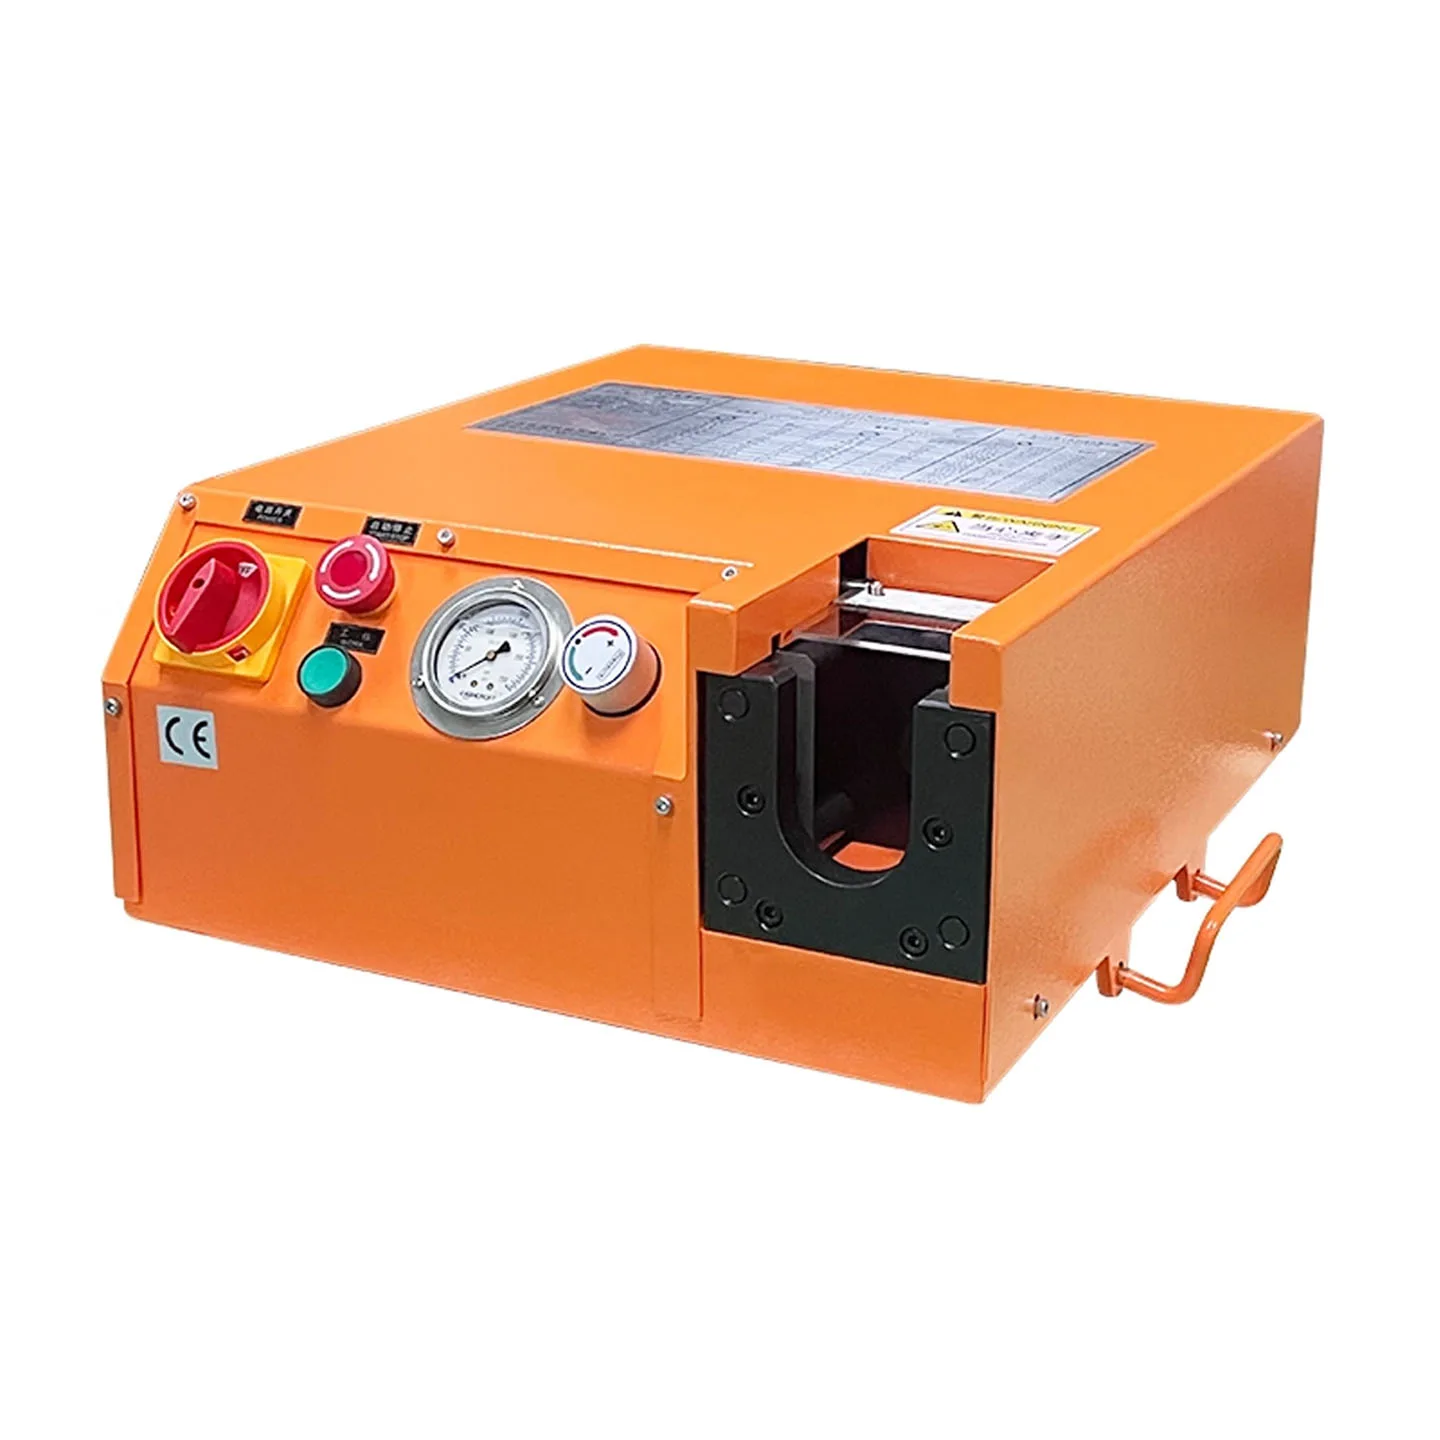
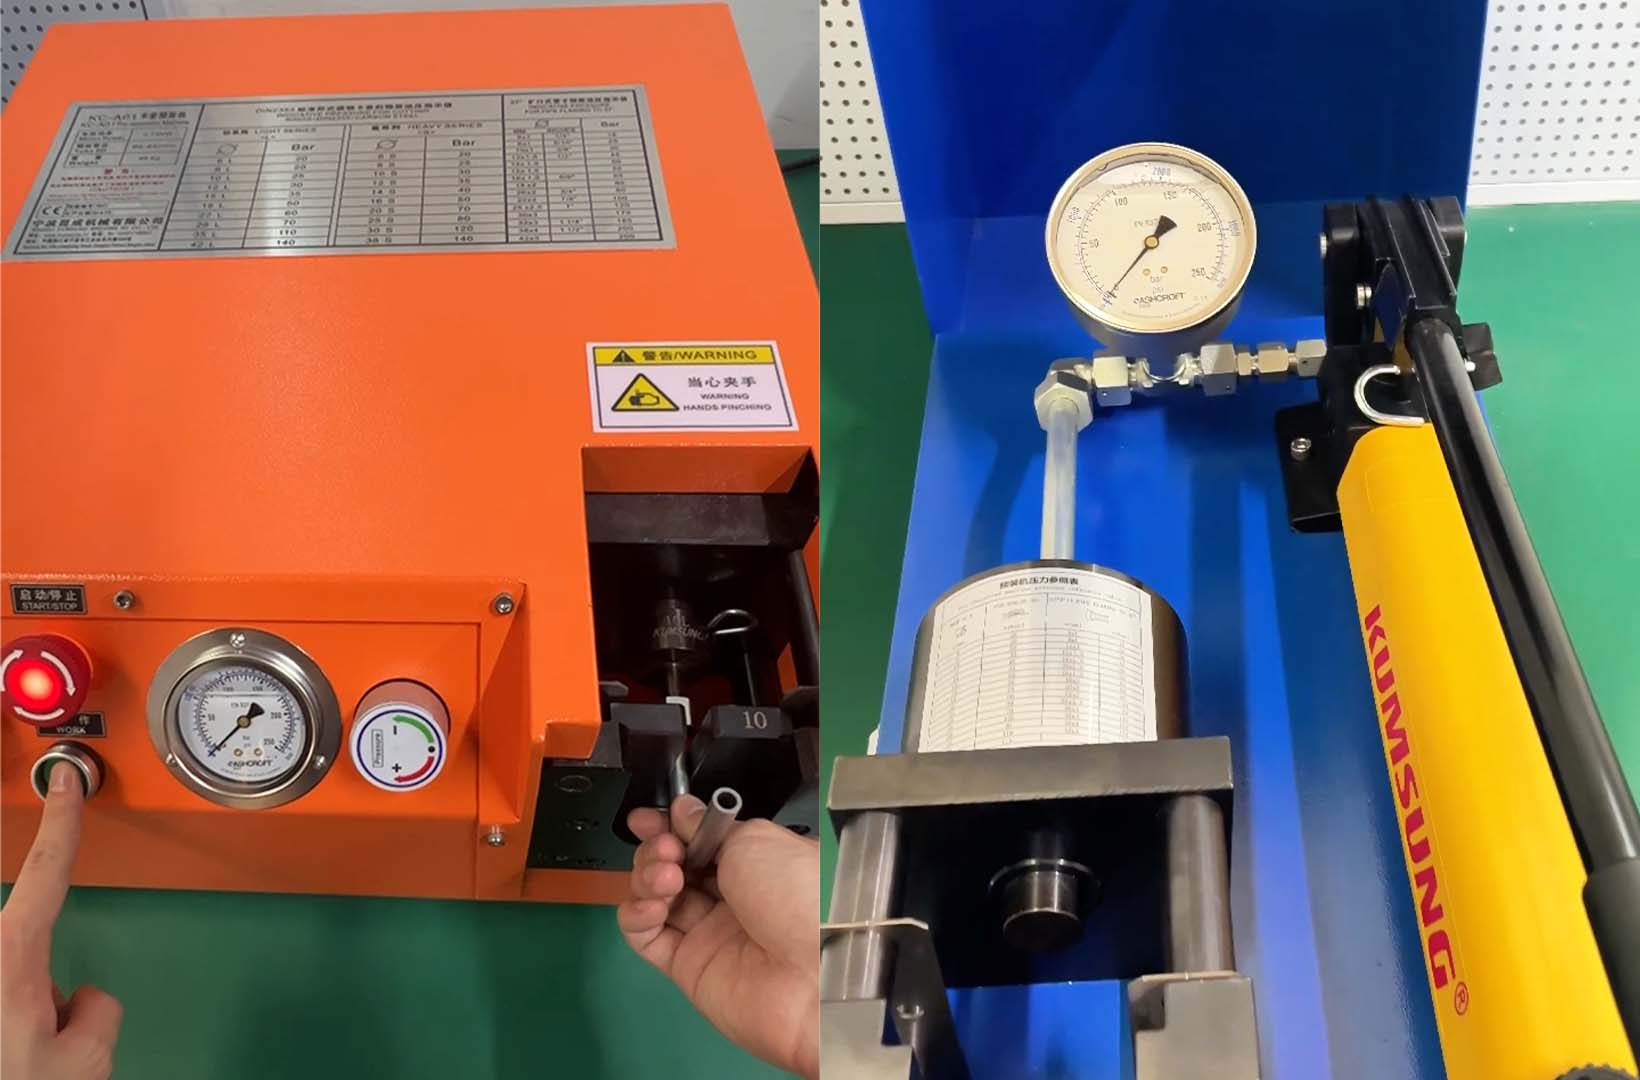
XYOON の KC-A01 電気機械は、外径 6 ~ 42 mm のメートル管用の切断リングの事前組み立てと管フレアリングを組み合わせています。 KC-A02 手動モデルは同じ直径範囲をカバーし、動作中に外部動力を必要としない手動油圧駆動を使用します。
外径範囲は互換性の一部にすぎません。壁の厚さ、継手ファミリー、L または S シリーズ、材料、金型、および設定は、引き続き最初のピースのパッケージで一致させる必要があります。
- チューブ外径、肉厚、材質、ロット。
- 継手本体、ナット、切断リングまたは成形システム。
- 継手シリーズと部品参照。
- 承認された組み合わせにサポートスリーブが必要な場合。
- マシンのモデル、インストールされているツール、およびセットアップのリファレンス。
- 目に見える受け入れ機能と残りの最終組み立てステップ。
の組立前ガイドと最終組立ガイドマシンの結果と完了したインストール接続が必ずしも同じ段階ではない理由を説明します。
6. 清潔さと保護をチェックする
穴と両端に切りくず、研削残留物、および取り扱いの破片がないかどうかを検査します。プロジェクト管理計画で洗浄方法と許容限度を定義します。 「見た目はきれい」は追跡可能な検査結果ではありません。
顧客の取り扱い要件に従って、受け入れられた開放端にキャップを付けるか、その他の方法で保護します。合格した最初の部品は、未完成の部品や拒否されたサンプルから遠ざけて保管してください。ステータスは製品リリースまで表示されたままにする必要があります。
監査可能な最初の部分のフォームを構築する
便利な形式で、各結果を描画特性および設定条件に関連付けます。
| フィールドグループ | 記録が示すべきもの |
|---|---|
| 文書管理 | 部品番号、図面改訂、作業指示および日付 |
| 材料 | チューブ仕様、外径、肉厚、ロット、入荷状況 |
| 切断 | 機械、ブレード、治具、ストップ、カット長、端面の結果 |
| バリ取り | 機械、工具、速度設定、内外刃結果 |
| 曲げ | プログラム、ツールグループ、角度、位置、回転、および表面結果 |
| 繋がり | 継手ファミリー、コンポーネント、機械、金型、および承認された機能 |
| 清潔さ | 承認された方法、視覚的な結果、および端部保護 |
| 測定 | ゲージまたは治具の識別および検査者 |
| 配置 | 理由と承認を得て、承認、拒否、または保留 |
プロセス全体で 1 つのフリーテキスト ボックスを使用することは避けてください。個別のフィールドにより、障害を引き起こした操作を特定し、次のセットアップと受け入れられたセットアップを比較することができます。
新しい最初のピースが必要な場合
変更が結果に影響を与える可能性がある場合は、最初の部分を作成または再承認します。トリガーリストは工場の品質システムと一致する必要がありますが、通常は次のものが含まれます。
- 新しい部品番号または最初の生産。
- 図面またはプロセスの改訂。
- 再承認が必要な場合は、チューブの材質、外径、壁の厚さ、またはロットが異なります。
- 機械、プログラム、停止、治具または工具の変更。
- 工具の修理または交換。
- メンテナンスまたは延長されたシャットダウン後のセットアップ。
- 拒否されたサンプルまたはプロセスのドリフトに伴う修正。
これらをベースライン トリガーとして使用し、プラントの管理された手順で最終的な再承認ルールと責任を割り当てます。
最初のピースが失敗した場合の対処方法
失敗したサンプルをマークして隔離します。誰かがプロセスを調整する前に、機械の設定、プログラム、工具、および材料のアイデンティティを保存します。実際の結果と失敗した特性を記録します。
問題を処理順に確認します。切断された長さ、曲げ位置、またはその両方により、完成したチューブが短くなることもあります。損傷した接続端は切断時に始まり、バリ取り中に成長し、事前組み立て後に初めて明らかになることがあります。
関連する変数を 1 つ変更し、新しく特定されたサンプルを作成し、影響を受けるチェックを繰り返します。失敗した結果は消去しないでください。拒否と修正は、次のセットアップに役立つ証拠を提供します。
この検査ページとワークフロー ガイドの違い
の油圧チューブ製造ワークフロー切断、バリ取り、曲げ、接続の準備を通じて材料がどのように移動するかを説明します。このページにはより狭い範囲の仕事があります。つまり、そのルートから最初の部分を解放するために必要な証拠を定義します。
2 つのページは相互にリンクしている必要があります。ワークフローはプロセス段階ごとにリーダーをルーティングします。最初のページでは、それらの段階をつなぐ質の高い記録が提供されます。
サンプル試用レビューのために XYOON に送信するもの
を使用します。XYOONお問い合わせフォーム送信するには:
- 完成した図面と修正。
- チューブの材質、外径、肉厚、および代表的なサンプル。
- フィッティングまたは成形端システムおよびサンプルコンポーネント。
- 必要な切断、曲げ、接続特性。
- 現在の検査フォームまたはレポートに含める必要があるフィールド。
- 予想されるバッチサイズと切り替えパターン。
- 現在の欠陥の写真と測定値。
- 図面または顧客の仕様によって提供される許容限界。
見積書に、機械モデル、工具リスト、ユーティリティ、サンプル方法、および提案された検査証拠を特定するよう依頼します。これにより、試行結果と本番要件との比較が容易になります。
よくある質問
受け入れられた最初の 1 個でバッチ全体に十分ですか?
いいえ、開始セットアップを承認します。制御計画には、ドリフト、摩耗、損傷、または混合コンポーネントを検出するための適切な工程内および最終チェックが依然として必要です。
機械精度は図面公差になるのでしょうか?
いいえ。機械の精度が機器の選択をサポートします。承認された図面または仕様により、部品のリリースが制御されます。
すべての操作が完了するまで検査を待つ必要がありますか?
いいえ。次の操作で問題が隠蔽されたり、問題が悪化したりする前に、制御された出力を検査してください。最終検査では、完成した部品とその記録が確認されます。
何が記録を追跡可能にするのでしょうか?
記録は、結果を部品の改訂、チューブのロット、機械、プログラム、工具、測定方法、検査員、および処理に関連付けます。
情報源
チューブの範囲、継手シリーズ、バッチ要件を適切な機器に適合させるためにサポートが必要ですか?XYOONに連絡するチューブの外径、壁の厚さ、材質、および予想される出力を考慮します。